Noticias
Tecnologías de Procesamiento
Prácticas para controlar Salmonella en plantas de procesamiento de aves.
La Salmonella es una bacteria gram-negativa que se encuentra en muchas fuentes de alimentos, y es parte de la flora de ciertas especies animales, como las aves. Y aunque en los animales, como flora normal, ésta no representa realmente un peligro, para los seres humanos es un verdadero riesgo de salud, ya que incluso una sola célula de esta bacteria puede causar una infección. Los síntomas más comunes de infección por Salmonella incluyen nausea, vómito, dolor abdominal, diarrea, fiebre y dolor de cabeza.
Las fuentes alimenticias más comunes de Salmonella suelen ser alimentos crudos que provienen de animales, tales como huevos, productos de huevo, carne, productos cárnicos, leche no pasteurizada, y otros productos lácteos no pasteurizados. La cocción y el procesamiento de todos estos alimentos deben matar efectivamente a la bacteria. Algunas fuentes poco comunes de Salmonella son frutas y vegetales contaminados, especias y frutos secos (nueces, maní/cacahuate), entre otros.
Debido al gran impacto que la Salmonella puede tener en la salud pública, la reducción y el control de este organismo infeccioso es de alta prioridad para la industria avícola. Este artículo es un resumen de la información encontrada en varios documentos referentes al tema.
Prácticas en la planta de sacrificio y procesamiento
En cada etapa del procesamiento primario de las aves para consumo humano hay oportunidades para controlar Salmonella. Existen pasos en el procesamiento de ave que son más propensos a la contaminación que otros, como el escaldado, desplumado y eviscerado. Por este hecho, la mejor manera de controlar la Salmonella en el procesamiento de aves es establecer un programa de intervenciones múltiples, que involucra aplicar distintos tipos de desinfectantes en diversos pasos del proceso, así como monitorear y controlar otras variables como temperatura y pH, y controlar también los patrones de tráfico del personal y los visitantes para prevenir la contaminación cruzada entre las distintas áreas. Cabe mencionar que los Procedimientos de Operación Estándar, así como las Buenas Prácticas de Manufactura, deben ser enseñados a todo el personal, y monitoreados continuamente.
Recepción de pollo vivo y colgado: Las jaulas de transporte de aves deben ser lavadas, sanitizadas y secadas totalmente. Debe mantenerse un flujo de aire positivo de adentro hacia afuera de la planta. Los lotes de aves deben escalonarse para la matanza basadas en la carga bacteriana que posean (aquí debe hacerse un buen equipo con la gerencia de granjas de engorda). Al final de cada turno de trabajo, los andenes de descarga y áreas de reposo de las aves deben limpiarse y sanitizarse.
Aturdido y desangrado: Debe asegurarse que el proceso de aturdido (eléctrico) esté bien controlado de manera que las aves no aleteen demasiado en este paso. Los aleteos de las aves esparcen cualquier suciedad pegada a las plumas. Debe coordinarse con la gerencia de manejo de granjas de engorda el retiro de alimentos de las aves, ya que durante el aturdido las aves pueden liberar material fecal. De acuerdo al experto en procesamiento avícola Ing. Eduardo Cervantes, un tiempo recomendable de dietado de las aves es de 8 a 12 horas, desde el momento de retiro del alimento hasta el momento del sacrificio. Cervantes explica que, bajo circunstancias normales, el tránsito de alimento a través del sistema digestivo de las aves se lleva 8 horas, y que la mayoría (80-85%) del contenido intestinal se evacúa durante las primeras 6 horas antes del procesamiento.
Escaldado: En esta etapa es de suma importancia enfocarse en mantener el agua del tanque de escaldado tan limpia como sea posible. Para lograr este objetivo se recomienda el uso de tanques de escaldado con contracorriente, en donde el agua se mueve en contra de la dirección de las aves. Así, el agua más sucia estará a la entrada del tanque, y la más limpia a la salida. También se debe de manejar en los tanques un alto flujo de agua con agitación adecuada para diluir la presencia de material fecal y bacterias. Un sistema de tanques múltiples es mucho más efectivo en controlar la contaminación. Monitorear y mantener la temperatura y el pH del agua de los tanques es también de suma importancia. El ácido úrico del material fecal de las aves puede bajar el pH de 8.4 a 6.0 en un corto tiempo (2 horas), y a este más bajo pH la Salmonella es resistente al calor. Entonces, mantener un pH más alcalino (alrededor de 9.0) es mejor para reducir los niveles de esta bacteria, al igual que mantener un pH más ácido (entre 3 y 4). La temperatura recomendada del agua de escaldado debe ser mínimo de 47°C, pero debe cuidarse no elevar tanto la temperatura, ya que si eso ocurre las aves terminan con una superficie externa grasosa a la cual la Salmonella se puede adherir fácilmente. Otras medias extra en este paso son la instalación de un sistema de cepillos antes del escaldado para limpiar el plumaje de las aves, y un enjuague con antimicrobianos después del escaldado.
Desplumado: Hay muchas investigaciones que indican que los niveles de Salmonella (y otras bacterias patógenas) aumentan durante el desplumado de las aves. Es necesario mantener a las desplumadoras bien limpias y sanitizadas y bien mantenidas en todas sus partes para reducir la contaminación cruzada. Se debe evitar la acumulación de plumas en el equipo durante el proceso, para lo cual debe de haber un eficiente enjuagado continuo en las máquinas. A esta agua de enjuague se le puede agregar algún antimicrobiano, como cloro, peróxido de hidrógeno o ácido acético para ayudar a reducir aún más los niveles de la bacteria. Un enjuague post desplumado de las canales, también con un antimicrobiano, es una ayuda extra.
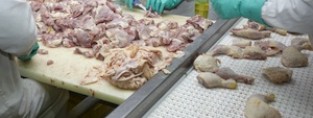
Evisceración: El principal problema de contaminación que se puede presentar en este caso es la ruptura de los intestinos de las aves al realizar la apertura de vientre para la evisceración. Dependiendo del tipo de sistema de evisceración de la planta (manual, semi automático, automático), el buen mantenimiento del equipo y la destreza de los operarios harán que este paso no sea un riesgo mayor. Otro detalle importante, para cualquiera de los sistemas, es que las canales de aves deben de estar correctamente colgadas en los ganchos de la línea para que la evisceración se lleve a cabo, manual o automáticamente, lo más exitosamente posible. El tiempo de dietado de las aves tiene un impacto también en este paso. Si los intestinos están llenos y llegan a romperse, la contaminación es inevitable. Además de remover correctamente las vísceras de la canal, el enfoque de la evisceración debe de estar en eliminar por lo menos la mayor parte de la contaminación, para enviar las canales al enfriamiento lo más limpias posible. El enjuague de canales al final de la evisceración es una práctica cada vez más común, y es sumamente efectiva siempre y cuando se haga adecuadamente. En estos enjuagues, que se realizar por dentro y fuera de la canal, es necesario usar algún tipo de antibacteriano para mayor eficacia. El más común es el cloro, el cual se debe aplicar a un mínimo de 23 ppm de cloro libre para reducir la carga de Salmonella. Otros sanitizante que se han mostrado altamente efectivos en los gabinetes de enjuague en este paso son: cloruro de cetilpiridinio (CCP, a concentración de 5%), trifosfato de sodio (10%), ácido láctico (2%) y bisulfato de sodio (5%). El tiempo de contacto que el agua y el sanitizante tengan sobre las canales determinarán el éxito de esta intervención, por lo que si su planta tiene una alta velocidad de línea, lo ideal es colocar varios lavadores de canales, y no solo uno. En referencia a los tipos de gabinetes para enjuague, se ha observado que los de chorro, que enjuagan las canales con una mayor cantidad de agua, son más efectivos que los tradicionales de solo aspersión. En el proceso de evisceración debe haber también estaciones de reproceso para retirar de la línea todas aquellas canales con contaminación fecal visible. Es imperativo que toda canal esté totalmente libre de material fecal visible antes de entrar al sistema de enfriamiento. También es importante saber el pH residual de las canales al final de la evisceración, ya que este factor puede afectar la eficiencia de los antibacterianos usados en los tanques de enfriamiento.
Enfriamiento: El enfoque del tanque de enfriamiento es lograr que las canales alcancen una temperatura interna (al centro de la pechuga) de 4°C o menos a la salida del proceso. El otro enfoque es reducir al mínimo posible la presencia de bacterias patógenas en las canales. Para eso se usan distintos antimicrobianos en el tanque de enfriamiento, y el más comúnmente usado aquí es nuevamente el cloro. No obstante, para poder obtener el mayor beneficio del uso de cloro, el pH del agua, que debe estar entre 6.0 y 6.5, tiene que ser monitoreado continua y cuidadosamente. El efecto del cloro en el tanque de enfriamiento sobre la reducción de Salmonella está relacionado directamente con la concentración de cloro libre. La regla general es que a mayor concentración, menor tiempo de contacto es necesario para eliminar las células de Salmonella. Así, una concentración de 10 ppm de cloro disponible tomará 120 minutos para eliminar Salmonella, una de 30 ppm tomará 6 minutos, y una de 50 ppm tomará 3 minutos. Debido a que el cloro se inactiva rápidamente con la presencia de materia orgánica, que obviamente está presente en el tanque de enfriamiento, es imperativo el manejo de la química en el agua del tanque para mantener un pH balanceado y poder tener el nivel establecido de cloro libre (principalmente en forma de ácido hipocloroso). Reducir la materia orgánica en el tanque también es de suma importancia para una mayor efectividad del antimicrobiano. La mayor concentración de materia orgánica se localiza a la salida del tanque, y si esta zona no se controla, se convierte en un gran riesgo de contaminación cruzada. Para esto, es recomendable contar con un tanque de contracorriente y alto flujo de agua. Para mayor información sobre antimicrobianos aprobados para el procesamiento de aves, lea: Aplicando intervenciones antimicrobianas aprobadas para el procesamiento de aves. (http://www.carnetec.com/Industry/TechnicalArticles/Details/14525#sthash.Et6IXDOz.dpuf)
Limpieza, sanitización e higiene: La limpieza seguida de la sanitización son prácticas comunes y sencillas pero esenciales para el control de patógenos en el procesamiento de aves. Como otras bacterias, la Salmonella tiene la capacidad de adherirse a la superficie de los equipos y reproducirse en los residuos. La formación de biopelículas debe evitarse a toda costa. Para una efectiva limpieza, los detergentes deben de estar en contacto con la superficie por un mínimo de 5 minutos, y, dependiendo del producto, hasta 20 minutos. Una vez totalmente limpio y enjuagado, el equipo puede sanitizarse con distintos químicos dependiendo de la aplicación. Para saber limpieza y sanitización, lea: Usando el sanitizante correcto para el trabajo adecuado (http://www.carnetec.com/Industry/TechnicalArticles/Details/10582). Si no se logra una adecuada limpieza y desinfección, la efectividad de los métodos de intervención se puede reducir. Se debe exigir a los empleados respetar y aplicar las medidas estándares de higiene, ya que sin ser ellas ejecutadas, o ejecutadas a medias, es difícil lograr la producción de alimentos inocuos.
Conclusión
Como se puede observar, son muchas las oportunidades que se tienen en el procesamiento de aves para reducir la presencia de Salmonella. Combinando las diversas tecnologías disponibles para la industria, así como los distintos tipos de agentes antimicrobianos, y el monitoreo y control de variables como pH y temperatura, llevará más seguramente al procesador a tener éxito en reducir y controlar el nivel de Salmonella en sus productos. No obstante, la efectividad de dichas tecnologías y antimicrobianos disponibles no alcanzarán su máximo potencial si en el proceso no se establecen y practican los Procedimientos de Operación Estándar y las Buenas Prácticas de Manufactura.
Ver todas las noticias